

A C71500 hegeszthető?
Igen,C71500 réz nikkelcsőkiváló hegeszthetősége van.Valójában a C71500 (70/30) jobb hegeszthetőségű, mint a C70600 (90/10), a magasabb nikkeltartalma miatt. Azonban megfelelő technikákra és töltőfémekre van szükség.
| Hegesztési módszer | Alkalmas a C71500-hoz | Megjegyzések |
|---|---|---|
| TIG (GTAW) | Kiváló | Előnyös módszer vékony falú csövekhez |
| MIG (GMAW) | Kiváló | Alkalmas nehezebb falú csövekhez |
| Bevonatos fémív (MMA / SMAW) | Kiváló | Helyszíni javításra alkalmas |
| Ellenállás hegesztés (pontos, varrat) | Kiváló | Laphoz és fénymérőhöz |
| Forrasztás | Kiváló | Alacsony-nyomású, alacsony{1}}hőmérsékletű kötésekhez |
| Forrasztás | Kiváló | Nem{0}}kritikus kapcsolatokhoz |
| Oxiacetilén hegesztés | Jó | Elfogadható, de nem preferált |
| Szén ívhegesztés | Nem ajánlott | Karbid csapadékot okozhat |
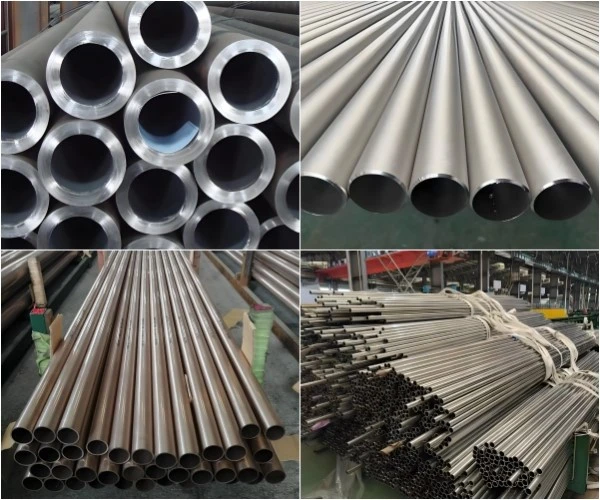
Javasolt töltőfémek a C71500-hoz
| Fém töltőanyag | AWS osztályozás | Legjobb For | Miért |
|---|---|---|---|
| ERNi-7 | AWS A5.14 | A legjobb választás tengervíz szolgáltatáshoz | Kiváló korrózióállóság, repedésállóság, megfelel a C71500 tulajdonságainak |
| RNi-7 | – | SMAW (botelektróda) | Terepi hegesztés, javítás |
| ERCuNi | AWS A5.7 | Általános rendeltetésű | Nem{0}}kritikus alkalmazásokhoz elfogadható |
| CuNi70/30 | – | Hozzáillő töltőanyag | Összetétele hasonló az alapfémhez |
Tengervízben vagy tengeri környezetben használt C71500 csőhöz,használjon ERNi-7 töltőfémet. Az ERCuNi merev rögzítési körülmények között forró repedést okozhat.
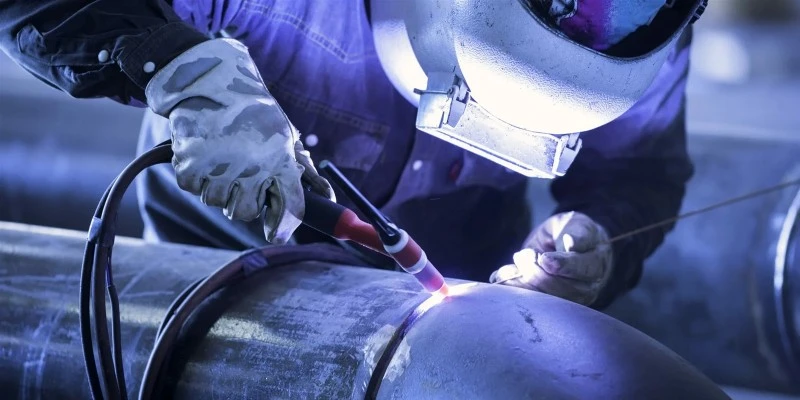
AWI hegesztés (GTAW)
A C71500 réz nikkelcsövekhez, különösen vékony falú csövekhez (3 mm-es falvastagság vagy annál kisebb) a TIG hegesztés az előnyben részesített módszer.
| Paraméter | Ajánlott beállítás |
|---|---|
| Polaritás | DCEN (egyenáramú elektróda negatív) |
| Volfrám elektróda | 2% tórium (piros) vagy 2% lantán (kék), 1,6-2,4 mm |
| Védőgáz | 100% argon (15-20 LPM) |
| Visszaöblítés (belső cső) | 100% argon (szükséges a gyökérpasszhoz) |
| Fém töltőanyag | ERNi-7 (AWS A5.14) |
| Előmelegítjük | Nem szükséges (szobahőmérséklet elfogadható) |
| Interpass hőmérséklet | Maximum 150 fok (300 fok F) |
| Hőbevitel | Mérsékelt – kerülje a túlmelegedést |
A TIG hegesztés lépései:
Tisztítsa meg a csővégeket fényes fémig – távolítsa el az összes olajat, zsírt és oxidot
Bevel the pipe ends for wall thickness >3 mm (V-horony, 60-70 fokos szög)
Állítson be argon visszaöblítést a cső belsejében
Ragasztó varrat 3-4 ponton a kerület mentén
Hegesztési gyökérmenet visszaöblítéssel, ERNi-7 töltőanyaggal
A hegesztési töltet és a sapka visszaöblítés nélkül halad (argon árnyékolás továbbra is szükséges)
Hagyja lassan hűlni – ne hűtse le
MIG hegesztés (GMAW)
| Paraméter | Ajánlott beállítás |
|---|---|
| Polaritás | DCEP (egyenáramú elektróda pozitív) |
| Védőgáz | 100% argon vagy argon + hélium keverék |
| Átviteli mód | Permetezés (a rövidzárlat elkerülése érdekében) |
| Fém töltőanyag | ERNi-7 (AWS A5.14) |
| Előmelegítjük | Nem kötelező |
| Interpass hőmérséklet | Maximum 150 fok (300 fok F) |
SMAW (pálcás hegesztés)
A bevonatos fém ívhegesztés elfogadható helyszíni javításokhoz és nagyobb átmérőjű csövekhez, ahol a TIG/MIG nem praktikus.
| Paraméter | Ajánlott beállítás |
|---|---|
| Elektróda | RNi-7 vagy ENiCu-7 |
| Polaritás | DCEP |
| Előmelegítjük | Nem kötelező |
| Interpass hőmérséklet | Maximum 150 fok (300 fok F) |
Forrasztás és forrasztás
A nem -kritikus, alacsony-nyomású, alacsony-hőmérsékletű csatlakozásokhoz kiváló lehetőség a keményforrasztás.
| Módszer | Töltőanyag | Hőmérséklet tartomány | Alkalmazás |
|---|---|---|---|
| Forrasztás | Ezüst{0}}alapú keményforrasztó ötvözet (BCuP sorozat) | 650-815 fok | Hőcserélők, szerelvények |
| Forrasztás | Ólom-ólom vagy ólom-mentes forrasztás | 180-250 fok | Alacsony-nyomású vízvezetékek |
Gyakori hegesztési hibák és azok elkerülése
| Disszidál | Ok | Megelőzés |
|---|---|---|
| Forró repedés | Hibás töltőfém (ERCuNi), túlzott visszafogottság | Használjon ERNi-7 töltőanyagot, csökkentse a visszatartást |
| Porozitás | Szennyezett felület, elégtelen védőgáz | Tisztítsa meg alaposan a csövet, ellenőrizze az argon áramlását |
| A fúzió hiánya | Alacsony hőbevitel, rossz polaritás | Növelje a hőbevitelt, ellenőrizze a DCEP-et a MIG-hez |
| Oxidáció (gyökér) | Nincs hátsó tisztítás | Használjon 100% argon visszaöblítést a gyökéráteresztéshez |
| Undercut | Túlzott hőbevitel vagy haladási sebesség | Csökkentse a hőbevitelt, állítsa be a haladási sebességet |
| Töredezettség | Túlmelegedés, lassú lehűlés | Szabályozza az interpass hőmérsékletet, engedje meg a lassú hűtést |
Hegesztés előtti-előkészítés
| Lépés | Akció |
|---|---|
| 1. Tisztítás | Távolítsa el az olajat, zsírt, festéket és oxidokat a hegesztési területről (legalább 50 mm-re a csatlakozástól) |
| 2. Zsírtalanítás | Használjon acetont vagy alkoholt – ne használjon klórozott oldószereket |
| 3. Levágás | For wall thickness >3 mm-es, hozzon létre V-hornyot 60-70 fokos szöggel |
| 4. Fitt{1}} | Folyamatos gyökérrés fenntartása (1-2 mm jellemző) |
| 5. Tapos hegesztés | 3-4 ragasztó egyenletesen elosztva, biztosítsa a megfelelő beállítást |
| 6. Hátsó öblítés beállítása | A TIG-gyökérmenethez tömítse le a csővégeket, és töltse fel 100% argonnal |
Hegesztési kezelés-után
| Kezelés | Amikor szükséges | Leírás |
|---|---|---|
| Stresszoldó lágyítás | Hidegen hajlított C71500 csőhöz hajlítás után | 280-500 fok, tartsa 1 órát hüvelyk vastagságonként |
| Tisztítás | Mindig | A salak (SMAW) vagy az oxidáció (TIG/MIG) eltávolítása |
| Szemrevételezéses ellenőrzés | Mindig | Ellenőrizze a repedéseket, porozitást, alávágást |
| Roncsolásmentes tesztelés (NDT) | Megadáskor | PT (festék behatoló), RT (radiográfiai) vagy UT (ultrahangos) |
C71500 vs C70600 hegeszthetőség
| Ingatlan | C71500 (70/30) | C70600 (90/10) |
|---|---|---|
| Hegeszthetőség | Kiváló | Nagyon jó |
| Ajánlott töltőanyag | ERNi-7 | ERCuNi vagy ERNi-7 |
| Forró repedési hajlam | Alacsonyabb (magasabb Ni-tartalom) | Kicsit magasabban |
| Hátsó öblítés szükséges | Igen (root belépéshez) | Igen (root belépéshez) |
| Előmelegítés szükséges | Nem | Nem |
| Stresszcsökkentés hegesztés után | Nem kötelező | Nem kötelező |
Alkalmazás-Speciális hegesztés
| Alkalmazás | Ajánlott eljárás | Fém töltőanyag | Különleges szempontok |
|---|---|---|---|
| Tengervíz csővezeték, normál szolgáltatás | TIG vagy MIG | ERNi-7 | Hátsó öblítés szükséges a gyökérpasszhoz |
| Haditengerészeti / katonai rendszerek | FOGÓCSKAJÁTÉK | ERNi-7 | Teljes hegesztési eljárási végzettség szükséges |
| Hőcserélő csövek (vékony falú) | TIG (orbitális) | ERNi-7 | Automata hegesztés, néha töltőanyag nélkül |
| Terepjavítás | SMAW (bot) | RNi-7 | Tartsa az elektródákat szárazon |
| High-pressure pipe (>5mm fal) | MIG (spray transfer) | ERNi-7 | Több-menetes, járatközi tisztítás |
| Alacsony-nyomás, alacsony-hőmérséklet | Forrasztás vagy forrasztás | BCuP vagy ón-ólom | Nem nagy igénybevételű alkalmazásokhoz |
GYIK
Q1: Mi a legjobb hegesztési módszer a C71500 réz nikkelcsőhöz?
A TIG (GTAW) a legjobb módszer C71500 csőhöz, különösen 3 mm-es falvastagságig.Vastagabb falakhoz a MIG (GMAW) permetezés is kiváló. Helyszíni javításhoz az RNi-7 elektródákkal végzett pálcás hegesztés (SMAW) elfogadható. A széníves hegesztés kivételével minden módszer kiváló vagy jó minősítést kapott a C71500 esetében.
Q2: Milyen töltőanyagot használjak a C71500 hegesztéséhez tengervíz szolgáltatásban?
Használjon ERNi-7 (AWS A5.14) töltőfémet a C71500 csőhöz tengervízben vagy tengeri alkalmazásokban.Az ERNi-7 kiváló korrózióállóságot és repedésállóságot biztosít. Ne használja az ERCuNi-t kritikus tengervizes hegesztésekhez – merev tartás mellett forró repedést okozhat.
3. kérdés: Kell-e előmelegítenem a C71500 csövet hegesztés előtt?
Nem, a C71500 csőhöz nincs szükség előmelegítésre.A szobahőmérséklet a legtöbb alkalmazáshoz elfogadható. A túlmelegedés és a ridegedés elkerülése érdekében azonban tartsa az áthaladási hőmérsékletet 150 °F (300 °F) alatt.
4. kérdés: Szükségem van visszaöblítésre (argon a cső belsejében) a C71500 hegesztésekor?
Igen, a gyökérmenet TIG hegesztéséhez 100% argonnal történő visszaöblítés szükséges.Visszaöblítés nélkül a varrat belseje oxidálódik, és porózus, gyenge gyökérgyöngy keletkezik. Vastagabb falú MIG-hegesztés esetén előfordulhat, hogy nincs szükség visszaöblítésre a feltöltéshez és a sapkához.
Q5: Hegeszthetem a C71500-at rozsdamentes acélra vagy szénacélra?
Igen, de óvintézkedésekkel.Használjon ERNi-7 töltőfémet. Szénacélra történő hegesztéshez használjon nikkel alapú elektródát a differenciális tágulás kezelésére. A tengervízben előforduló galvanikus korrózió miatt, ha lehetséges, a közvetlen hegesztés helyett használjon szigetelt karimákat.
6. kérdés: Miért repedt meg a C71500 hegesztésem? Mi történt rosszul?
Valószínűleg ERCuNi töltőfémet használt az ERNi-7 helyett, vagy túlzott visszafogottság volt.Az ERCuNi merev körülmények között forró repedést okozhat a C71500-ban. Ellenőrizze azt is: megfelelően tisztították-e a csövet? Használtak visszatisztítást a gyökérpasszhoz? Az interpass hőmérséklet szabályozva volt?
7. kérdés: Használhatok oxiacetilén hegesztést a C71500 csőhöz?
Az oxi-acetilén hegesztés "Jó" besorolású a C71500-hoz, de nem ajánlott kritikus tengervízi alkalmazásokhoz.Nehezebb szabályozni a hőbevitelt és elkerülni az oxidációt. AWI vagy MIG hegesztés előnyös.
8. kérdés: Szükségem van a C71500 feszültségmentesítésére a hegesztés után?
Nem, a C71500 cső esetén nincs szükség utólagos-hegesztési feszültségmentesítésre.Ha azonban a csövet hidegen meghajlították a hegesztés előtt, feszültségmentesítő izzítást (280-500 fok) kell elvégezni a hegesztés előtt, hogy elkerüljük a maradék feszültségrepedést.
9. kérdés: Mi a maximális köztes hőmérséklet a C71500 hegesztésénél?
A maximális interpass hőmérséklet 150 fok (300 fok F).Ennek túllépése szemnövekedést, csökkent korrózióállóságot és ridegséget okozhat. Ha szükséges, hagyja lehűlni a csövet a menetek között.
Q10: Hegeszthetem a C71500-at a C70600-ra? Milyen töltőanyag?
Igen, a C71500 és a C70600 összehegeszthető.A legjobb eredmény érdekében használjon ERNi-7 töltőfémet. A hegesztési zóna a két ötvözet közötti tulajdonságokkal rendelkezik. Kritikus alkalmazások esetén a gyártás előtt minősítse a hegesztési eljárást.


